Система производства лент с прерывистым склеиванием
Система производства лент с прерывистым склеиванием предназначена для выпуска гибких групп волокон для современных высокоплотных кабельных архитектур. Она обеспечивает выравнивание волокон для ускоренной массовой сварки соединений, одновременно позволяя группе оставаться гибкой внутри компактного сердечника кабеля. По сравнению с лентами с непрерывным склеиванием, прерывисто склеенные ленты имеют отдельные точки склеивания на заранее заданных интервалах. Стратегическое расположение этих точек позволяет волокнам сохранять порядок при том, что лента может принимать форму круговых свободных трубок и других ограниченных пространств. Сетевые проектировщики используют такой подход при ограничениях по пространству в каналах, в муфтах и стойках оборудования. Корректно спроектированная лента облегчает плотные развертывания сетей в центрах обработки данных, магистралях связи, городских сетях, фидерах FTTx и транспортных сетях 5G. Линия по производству прерывисто склеенных лент обеспечивает гибкие, плотные компоновки волокон. Разделённые точки склеивания сохраняют порядок оптических волокон, не делая ленту жёсткой. Гибкие ленты поддерживают большее число волокон в компактных круговых конструкциях кабеля. Последовательное выравнивание волокон упрощает и ускоряет массовую сварку. Технология лент применяется в центрах обработки данных, на магистральных маршрутах и в оптических сетях доступа.
Обзор линии производства прерывисто склеенных лент
Производство прерывисто склеенных лент позволяет создавать конструкции волокон, которые сочетают плотность и практичность. Метод заключается в размещении склеивающих связей через заданные интервалы, что даёт возможность движения подблоков волокон между этими точками. Такой подход позволяет размещать большее количество волокон в ограниченных каналах и при этом сохранять упорядоченную лентоподобную структуру, необходимую для эффективной сварки и сборки кабеля.
Принцип работы прерывисто склеенной оптической ленты
Прерывисто склеенная лента соединяет соседние волокна в отдельных точках вдоль длины. Сегменты между точками остаются относительно свободными, что позволяет ленте принимать различные конфигурации без потери гибкости. Эту конфигурацию часто называют складываемой, гибкой или «паутинной» лентой. Она отличается от традиционной плоской ленты, у которой профиль фиксирован по всей длине. Для подготовки к сварке волокна можно привести в плоское состояние для массовой сварки. В кабельном производстве те же волокна формируют компактные пучки, оптимизирующие использование пространства внутри кабеля.
Почему в высокоплотных сетях используют гибкую лентную технологию
Проектировщики сетей сталкиваются с задачей увеличения пропускной способности в плотно заполненных каналах, ЦОДах и коммутируемых магистральных и абонентских маршрутах. Гибкая плоская структура позволяет лентам компактно размещаться в небольших сердечниках кабеля, при этом сохраняя порядок волокон. Плотность размещения волокон — важная метрика, сравнивающая занимаемое волокнами пространство с общей площадью кабеля. Прерывистое склеивание улучшает этот показатель, позволяя лентам занимать доступные пространства внутри кабеля. Для монтажников высокоплотные кабели уменьшают количество кабелей на трассе; при этом сохраняется возможность большого числа волокон без необходимости жёсткого стека лент.
Сравнение конструкций
— Прерывистое склеивание: отдельные связи через заданные интервалы; лента может сгибаться, скручиваться или сворачиваться для плотной укладки; при необходимости возвращается в плоский формат для массовой сварки; поддерживает плотное гибкое размещение подблоков.
— Непрерывное склеивание: склеивание по всей длине; фиксированный плоский профиль; более жёсткая конструкция, менее пригодная для плотной укладки в ограниченных пространствах.
Конструкция и требования к материалам для прерывисто склеенных лент
Прерывисто склеенная лента сочетает точное размещение волокон и адаптивные точки склеивания. Такая архитектура обеспечивает высокую плотность кабеля и легкость разделения при обращении, прокладке и сварке. Выбор материалов существенно влияет на ширину ленты, характеристику отлепления и долговечность. Каждый оптический подблок должен удерживать волокна надежно, не делая ленту чрезмерно жёсткой.
Число волокон и компоновка подблоков
Гибкие склеенные ленты могут поддерживать 4, 8, 12, 24 или до 36 волокон. Выбор числа волокон определяется ёмкостью кабеля, доступным пространством в канале и требованиями к массовой сварке. Типичная 12-волоконная конструкция может состоять из шести подблоков по два соседних волокна в каждом. Волокна внутри подблока могут касаться друг друга или разделяться щелью не более одной с половиной диаметра волокна. Небольшие зазоры между подблоками обеспечивают гибкость ленты. Эти зазоры обычно лежат в диапазоне от 5 до 100 микрометров, при этом волокна остаются выровненными в ряд по ширине ленты.
Ключевые параметры
— Конфигурации: 4, 8, 12, 24, до 36 волокон;
— Пары соседних волокон в подблоках;
— Контролируемое разделение между группами волокон;
— Волокна могут касаться друг друга или быть разделены до 1,5 диаметров;
— Поддерживается компактный профиль подблока и гибкость вокруг точек склеивания.
УФ-отверждаемая смола и «влажное по влажному» склеивание
Покрытия подблоков и склеивающие материалы часто используют УФ-отверждаемые смолы. Метод «влажное по влажному» предполагает нанесение склеивающего материала на ещё не отверждённое покрытие подблока, после чего слои отверждаются совместно под УФ-излучением. Этот подход формирует зону диффузии, где материалы взаимодействуют; для прерывистых лент эта зона может составлять от 2 до 50 микрометров, обычно фокусируется в диапазоне 5–15 микрометров. Совмещение материалов на интерфейсе до полимеризации способствует молекулярному переплетению между смолой и покрытием подблока, что даёт прочные, но гибкие связи.
Необходимое оборудование в линии производства прерывисто склеенных лент
Линия лент объединяет передовую систему управления движением и аккуратную обработку материалов. Каждая станция поддерживает чистоту, выравнивание и стабильность волокон от размотки до окончательной намотки. Оборудование обеспечивает размещение соседних волокон, нанесение покрытия подблоков, прерывистое склеивание, УФ-отверждение, охлаждение, инспекцию и сматывание. Эта последовательность позволяет производить на заказ гибкие ленты, сохраняя порядок волокон.
Устройства размотки и контроля натяжения
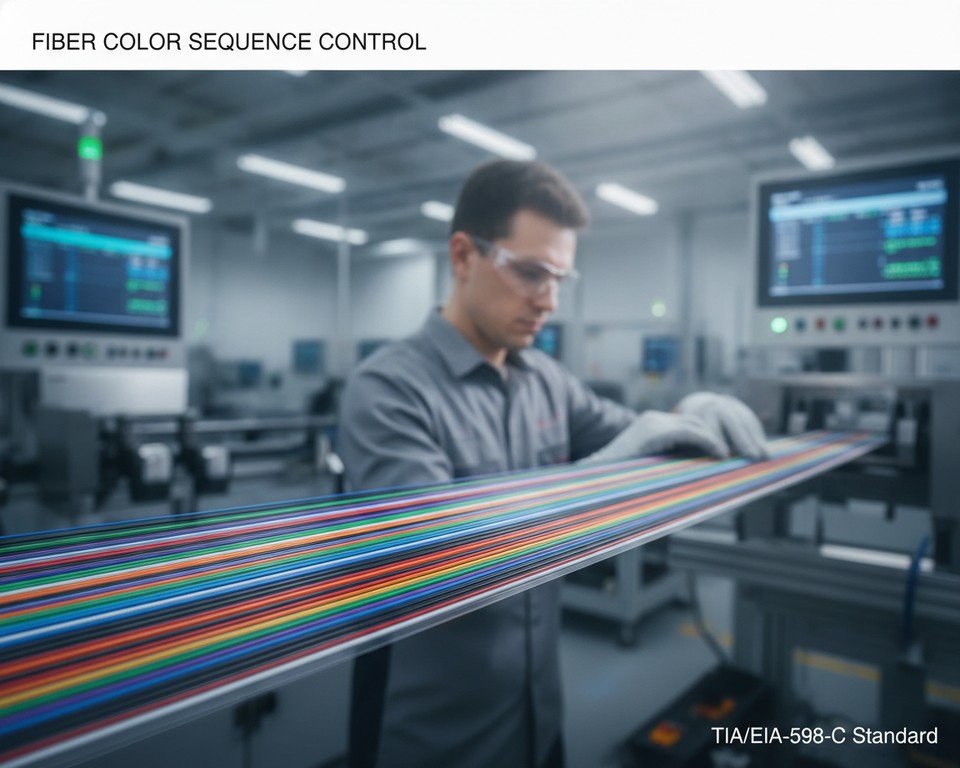
Устройства размотки подают отдельные волокна с бобин с постоянной скоростью. Направляющие, ролики и датчики натяжения предотвращают рывки, скручивание, провисание и неравномерные зазоры. В линии ленты важно сбалансировать пути волокон до выравнивающего устройства. Стабильное натяжение критично для формирования плоских подблоков и точного контроля цветовой последовательности.
Аппликатор дискретных связей и формовочный блок покрытия
Система покрытия наносит УФ-отверждаемую смолу вокруг групп по два и более волокон, формируя подблоки с плоским параллельным расположением волокон. Аппликатор дискретных связей затем наносит вторую смолу между соседними подблоками через запланированные интервалы. Такая схема обеспечивает гибкие соединения между подблоками и возможность разъединения при необходимости — важный аспект для адаптированных конструкций лент.
УФ-отверждение, охлаждение и блок сматывания
УФ-лампы отверждают покрытие подблоков и прерывистые связи в то время, когда смола находится в влажном состоянии. Процесс «влажное по влажному» формирует совместный интерфейс между слоями, влияя на прочность связи. Системы охлаждения снижают температуру ленты перед инспекцией и намоткой. Линия может включать визуальные проверки ширины, положения связей и качества поверхности. Блок сматывания наматывает готовую ленту при низком равномерном натяжении, что защищает отверженную структуру и обеспечивает готовность ленты для последующего формирования кабеля, сварки или сборки коннекторов.
Подготовка волокон, выравнивание и контроль цветов
Основа стабильной ленты — тщательная подготовка волокон. Каждая нить должна входить в сборку чистой, центрированной и в правильной последовательности до этапа покрытия и склеивания. Управление идентификацией волокон необходимо для сварки, тестирования и обслуживания. Стандартная 12-волоконная последовательность цветов — синий, оранжевый, зелёный, коричневый, серый, белый, красный, чёрный, жёлтый, фиолетовый, розовый и аквамарин — облегчает быструю идентификацию. При кабелях с большим числом волокон последовательность может повторяться в контролируемых подблоках. Такой подход сохраняет организованность ленты в муфтах, кассетах и разъёмах.
Предотвращение скручивания волокон и неравномерного натяжения
Устройства размотки и направляющие важны для поддержания волокон в плоской бок о бок конфигурации, что предотвращает перекручивания, пересечения и зазоры, способные изменить ширину ленты или исказить рисунок связей. Операторы внимательно контролируют натяжение по каждому пути до достижения формовочного блока. Корректное выравнивание критично для массовой сварки и обеспечивает соответствие готовой ленты используемой системе коннекторов.
Нанесение прерывистых связей с УФ-отверждением
Процесс позволяет соединять подблоки без превращения ленты в жёсткую структуру. Это обеспечивает плотную прокладку и надёжную обработку гибкой плоской ленты, а также поддерживает планируемое расположение волокон на этапах сборки кабеля. Аппликаторы наносят смолу через интервалы от порядка десятков миллиметров до метра; места связей могут чередоваться вдоль длины ленты, что даёт поддержку соседним подблокам и в то же время обеспечивает свободный участок для движения.
Точная дозировка УФ-смолы в каждом узле формирует связи
Технология «влажное по влажному» требует нанесения второго материала до отверждения первого, что позволяет слоям смешаться перед совместной УФ-полимеризацией. Такой постепенный интерфейс отличается от резкой границы материалов и влияет на параметры, включая цвет, модуль Юнга и поверхностное трение. Концы связей могут иметь седловидные поверхности с выпуклыми и вогнутыми профилями, помогающими противостоять отлеплению, но при этом облегчающими разъединение при необходимости. УФ-лампы должны обеспечивать равномерную энергию по ширине ленты; скорость линии, мощность лампы, объём смолы и время экспозиции влияют на качество связи. Отбор правильной УФ-смолы обеспечивает быстрое отверждение без повреждения покрытия волокна. Операторы контролируют форму связей, уровень отверждения и гибкость ленты в процессе производства. Отверждённая лента должна плавно переходить из плоской плоскости в разные формы без разрушения связей. Контролируемое отверждение обеспечивает стабильную обработку при последующей намотке и дальнейших операциях.
Контроль качества гибкой плоской ленты и ленты в целом
Гарантия целостности каждой плоской ленты — кропотливый процесс. Он включает проверку гибкости кабеля и его пригодности к последующей сварке. В ходе производства операторы оценивают число волокон, цветовую последовательность и точное положение каждого волокна. Также проверяется состояние намотки, чтобы обеспечить пригодность ленты для сборки. Регулярные инспекции выявляют дефекты покрытия, неравномерное натяжение или неверно размещённые связи, которые в противном случае могли бы повлиять на работу кабеля в следующих стадиях.
Инспекция расстояний между связями, ширины ленты и толщины
Расстояние между точками склеивания — критический параметр, требующий соответствия заданному диапазону. Оно важно для гибкости кабеля, гарантирует сохранение выравнивания волокон в подблоках при изгибе. Процедуры инспекции подтверждают, что каждая связь корректно соединяет соседние подблоки. Такое внимание к деталям обеспечивает ровное положение ленты, облегчая массовую сварку.
Оптические и механические испытания
Механические испытания анализируют отслоение связей, когезионную прочность, удлинение и поведение при обращении. Эти испытания подтверждают стабильность производственных контролей для аналогичных конструкций лент. Оптические проверки включают тесты после склеивания и отверждения, чтобы убедиться, что сердцевина, оболочка, первичное покрытие, вторичное покрытие и цветовой слой остались защищёнными в процессе производства. Регулярно выполняются измерения затухания и оценка поведения при обращении. Также проверяется качество намотки, чтобы исключить повреждения при последующей сборке.
Автоматизация производства, эффективность и точность намотки
Эффективность изготовления лент зависит от скоординированной производственной линии. Каждый этап — от размотки волокон до инспекции и намотки — должен работать согласованно. Такая синхронизация сохраняет геометрию волокон и обеспечивает стабильную продуктивность, критичную для кабелей высокоскоростной передачи данных.
Синхронизация линий и мониторинг технологических данных
Автоматические системы управления синхронизируют скорость размотки, натяжение волокон, подачу смолы, размещение связей, УФ-отверждение, охлаждение и намотку. В реальном времени вносятся корректировки для поддержания стабильности ленты при изменениях скорости на любой из станций. Производственные данные фиксируют цветовые последовательности волокон, интервалы связей, параметры отверждения, размеры ленты и состояние намотки. Такая история позволяет отслеживать выпуск каждой партии адаптированных лент. Контроль натяжения предотвращает растяжение и провисание; синхронизация нанесения связей обеспечивает равномерные интервалы; геометрические измерения оперативно выявляют отклонения по ширине или толщине; записи намотки поддерживают прослеживаемость партий и дальнейшую обработку.
Намотка ленты для последующего производства кабеля
Прецизионная смотка обеспечивает намотку на шпульку с равномерным натяжением и контролируемым перемещением, предотвращая при этом защемления кромок, пересечения слоёв и рывки при последующей обработке кабеля. Готовые блоки лент можно укладывать, сворачивать или загружать в центральные или свободные трубки. Эти конфигурации позволяют создавать высокоскоростные кабели даже в условиях, где прокладка дополнительных каналов невозможна. Для адаптированных изделий схема намотки должна соответствовать дальнейшим процессам: правильный рисунок намотки важен для плавной подачи при оплетке, загрузке в трубки и сборке кабеля.
Ключевые элементы технологической стабильности
— Контролируемое натяжение и точная цветовая последовательность;
— Стабильная организация ленты при сборке;
— Повторяемая подача смолы и предсказуемая гибкость ленты;
— Контролируемая мощность ламп и время экспозиции;
— Равномерная прочность связей до намотки;
— Равномерный ход намотки, натяжение шпульки и контроль слоёв.
Применение лент, планирование сварки и коннекторов
Лентные волокна широко применяются в плотных связях внутри ЦОДов, магистралей связи, городских колец и фидеров FTTx. Они также успешно используются в закрытых FTTH трассах, 5G-фронтхолле и наружных точка-точка соединениях, где пространство ограничено. Корректно спланированная система лент позволяет бригадам эффективно управлять большим числом волокон без увеличения объёма кабелей. Массовые сварочные аппараты позволяют сваривать всю ленту за одну операцию: для 12-волоконной ленты соответствующая резак-очиститель может подготовить все 12 волокон одновременно перед автоматическим процессом сварки, что минимизирует время обработки и обеспечивает стабильное выравнивание волокон. При соблюдении правил подготовки, очистки и настройки машин потери на сварке остаются в низком уровне, приведённом в междупроизводственных данных.
Свободнотрубные конструкции требуют иной стратегии в кассете сварки
Техникум необходимо разделить волокна и затем сваривать их поштучно, что удлиняет время сборки.
Планирование соединений в плотных волоконных трассах
Мультиволоконные трассы часто используют MPO или MTP магистрали, жгуты, переходные кабели и кассетные модули. Выбор разъёма должен соответствовать конструкции кабеля, порядку расположения волокон и требованиям к массовой сварке. Правильная координация конструкции ленты, методов сварки и систем коннекторов обеспечивает эффективную укладку, эксплуатацию и обслуживание высокоплотных оптических сетей.